Domain drahtbiegemaschine.de kaufen?
Wir ziehen mit dem Projekt
drahtbiegemaschine.de um.
Sind Sie am Kauf der Domain
drahtbiegemaschine.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain drahtbiegemaschine.de kaufen?
Wie kann ein justierbares System dazu beitragen, die Effizienz und Präzision in der Technologie zu verbessern?
Ein justierbares System ermöglicht es, Einstellungen und Parameter flexibel anzupassen, um die Leistung zu optimieren. Durch die Feinabstimmung können Fehler minimiert und die Genauigkeit erhöht werden. Dadurch wird die Effizienz gesteigert und die Qualität der Technologie verbessert. **
Wie beeinflusst die Formgebung von Zerspanungswerkzeugen die Effizienz und Präzision des Bearbeitungsprozesses?
Die Formgebung von Zerspanungswerkzeugen bestimmt die Art und Weise, wie das Material abgetragen wird und beeinflusst somit die Effizienz des Bearbeitungsprozesses. Eine präzise Formgebung sorgt für eine gleichmäßige Materialabtragung und damit für eine höhere Präzision bei der Bearbeitung. Zudem kann die richtige Formgebung die Standzeit des Werkzeugs verlängern und somit die Effizienz des Prozesses steigern. **

Ähnliche Suchbegriffe für System
Top-Angebote
Produkte zum Begriff System:
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter

-
Was sind die Systembegriffe "offenes System", "geschlossenes System" und "abgeschlossenes System"?
Ein offenes System ist ein System, das Energie und Materie mit seiner Umgebung austauschen kann. Ein geschlossenes System ist ein System, das nur Energie, aber keine Materie mit seiner Umgebung austauschen kann. Ein abgeschlossenes System ist ein System, das weder Energie noch Materie mit seiner Umgebung austauschen kann. **
-
Wie lässt sich der Durchsatz in einem Produktionsprozess maximieren? Welche Faktoren beeinflussen den Durchsatz in einem System?
Der Durchsatz in einem Produktionsprozess lässt sich maximieren, indem Engpässe identifiziert und beseitigt werden, Prozesse optimiert werden und die Produktionskapazität erhöht wird. Faktoren, die den Durchsatz beeinflussen, sind unter anderem die Effizienz der Maschinen, die Verfügbarkeit von Rohstoffen, die Geschwindigkeit der Prozesse und die Qualifikation der Mitarbeiter. Eine kontinuierliche Überwachung und Anpassung dieser Faktoren ist entscheidend, um den Durchsatz zu maximieren. **
-
Wie können Netzwerkdrucker effektiv in ein bestehendes IT-System integriert werden, um die Effizienz und Flexibilität im Büroalltag zu steigern?
Netzwerkdrucker können effektiv in ein bestehendes IT-System integriert werden, indem sie über das Netzwerk verbunden werden und die erforderlichen Treiber installiert werden. Dadurch können alle Mitarbeiter im Büro von ihren eigenen Geräten aus drucken, was die Effizienz steigert. Zudem können Funktionen wie Cloud-Printing und mobile Druckoptionen die Flexibilität im Büroalltag erhöhen. **
-
Wie kann ein Baukasten-System die Effizienz in der Softwareentwicklung verbessern und gleichzeitig die Flexibilität und Skalierbarkeit des Endprodukts gewährleisten?
Ein Baukasten-System ermöglicht es Entwicklern, vorgefertigte Module und Komponenten zu verwenden, um wiederkehrende Aufgaben zu automatisieren und den Entwicklungsprozess zu beschleunigen. Durch die Verwendung von standardisierten Bausteinen kann die Effizienz gesteigert werden, da Entwickler nicht jedes Mal von Grund auf neu beginnen müssen. Gleichzeitig ermöglicht ein Baukasten-System eine hohe Flexibilität, da Entwickler die vorgefertigten Module anpassen und kombinieren können, um maßgeschneiderte Lösungen zu erstellen. Dies ermöglicht es, auf individuelle Anforderungen und Änderungen schnell zu reagieren, ohne das gesamte System neu entwickeln zu müssen. Die Skalierbarkeit des Endprodukts wird durch die Verwendung eines Baukasten-Systems **

Kann ich vom 3x10-System zum 5x5-System wechseln und dann wieder zum 3x10-System wechseln, um mich im 3x10-System zu steigern?
Ja, du kannst vom 3x10-System zum 5x5-System wechseln und dann wieder zum 3x10-System zurückkehren, um dich im 3x10-System zu steigern. Der Wechsel zwischen verschiedenen Trainingsmethoden kann dazu beitragen, neue Reize zu setzen und Plateaus zu überwinden. Stelle sicher, dass du dich an die richtige Form und Technik hältst und deinen Fortschritt überwachst, um sicherzustellen, dass du dich kontinuierlich steigerst. **
Was ist besser: Pulver-Gel-System oder Flüssig-Gel-System?
Es gibt keine eindeutige Antwort darauf, welches System besser ist, da es von verschiedenen Faktoren abhängt. Das Pulver-Gel-System ist in der Regel einfacher in der Anwendung und erfordert weniger Vorbereitung, während das Flüssig-Gel-System möglicherweise eine längere Haltbarkeit und eine bessere Haftung bietet. Letztendlich hängt die Wahl vom persönlichen Geschmack und den individuellen Bedürfnissen ab. **
Top-Angebote
Produkte zum Begriff System:
-
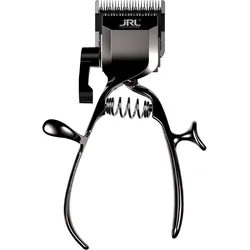
Manueller Clipper – Präzision, Kontrolle & maximale FlexibilitätProduktinformationen Erlebe präzises Schneiden ohne Strom mit diesem hochwertigen manuellen Clipper. Dank seines ergonomischen Designs liegt er perfekt in der Hand und ermöglicht dir maximale Kontrolle bei jedem Schnitt – ideal für präzise Korrekturen, Konturen oder den mobilen Einsatz. Ergonomisch & effizient Der rutschfeste, komfortable Griff sorgt für ein sicheres Handling und sauberes Arbeiten. Durch das durchdachte Design gelingt dir ein gleichmäßiger, kontrollierter Schnitt – ganz ohne Kabel oder Akku. Einfache Handhabung & Wartung Der Klingenwechsel ist schnell und unkompliziert möglich, sodass du jederzeit optimale Ergebnisse erzielst. Für eine dauerhaft hohe Schneidleistung empfiehlt es sich, die Klinge regelmäßig mit 1–2 Tropfen Schmieröl zu pflegen – für reibungslose Funktion und lange Lebensdauer. Kompakt & ideal für unterwegs Durch seine leichte und kompakte Bauweise ist der manuelle Clipper perfekt für: Reisen Schnelle Korrekturen Mobile Einsätze Minimalistische Grooming-Kits Pflegeleicht & hygienisch: Mit einer Reinigungsbürste lässt sich der Clipper mühelos säubern. So entfernst du zuverlässig Haarreste und sorgst für hygienische, langlebige Nutzung. Produktvorteile: Manueller Clipper – unabhängig von Strom & Akku Ergonomischer Griff für maximale Kontrolle Einfacher Klingenwechsel Kompakt, leicht & reisefreundlich Langlebig durch regelmäßige Pflege Ideal für präzise Schnitte & schnelle Korrekturen Herstellerinformationen78,95 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 2 kg | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 130.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812946 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa253,03 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
C | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,2 kg | grauWEICON C ist ein temperaturbeständiges und fließfähiges Epoxidharz-System speziell für den industriellen Einsatz. Der Klebstoff ist nicht korrodierend, antimagnetisch und praktisch schrumpffrei aushärtend. WEICON C eignet sich besonders als Klebstoff für großflächige Anwendungen, für das Ausgießen von Formen sowie für die Herstellung von Fixiervorrichtungen und Werkzeugen (z. B. Spritzgussformen). Es kann im Werkzeug- und Formenbau sowie in vielen weiteren industriellen Bereichen, die starker Wärmebeanspruchung unterliegen, zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +120 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 83 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.8 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 174.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,11·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 7200-7500 MPa E-Modul (Druck)|DIN EN ISO 604: 6200-6700 MPa E-Modul (Zug)|DIN EN ISO 527-2: 6400-7500 MPa Edelstahl V2A sandgestrahlt: 16.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 12 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 25 MPa Härte (Shore D)|DIN ISO 7619: 89±3 IMPA-Code: 812903/04 ISSA-Code: 75.509.07/08 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 6 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:11 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 4 Std. Schrumpf: 0,07 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +58 °C Tg nach Tempern (bei 120 °C)|(DSC): +120 °C Topfzeit|bei 20 °C, 500 g Ansatz: 60 Min. Verbrauch|Schichtstärke 1,0 mm: 1,6 kg/m2 Viskosität der Mischung|bei +25 °C: ~35.000 mPa·s Wärmeausdehnungskoeffizient|ISO 11359: 40·60^-6 K^-1 1/m·K Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +60 °C/+108 °C* Wärmekapazität|DIN EN ISO 22007-4: 0.96 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.65 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 50.0 MPa32,94 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie kann ein justierbares System dazu beitragen, die Effizienz und Präzision in der Technologie zu verbessern?
Ein justierbares System ermöglicht es, Einstellungen und Parameter flexibel anzupassen, um die Leistung zu optimieren. Durch die Feinabstimmung können Fehler minimiert und die Genauigkeit erhöht werden. Dadurch wird die Effizienz gesteigert und die Qualität der Technologie verbessert. **
-
Wie beeinflusst die Formgebung von Zerspanungswerkzeugen die Effizienz und Präzision des Bearbeitungsprozesses?
Die Formgebung von Zerspanungswerkzeugen bestimmt die Art und Weise, wie das Material abgetragen wird und beeinflusst somit die Effizienz des Bearbeitungsprozesses. Eine präzise Formgebung sorgt für eine gleichmäßige Materialabtragung und damit für eine höhere Präzision bei der Bearbeitung. Zudem kann die richtige Formgebung die Standzeit des Werkzeugs verlängern und somit die Effizienz des Prozesses steigern. **
-
Was sind die Systembegriffe "offenes System", "geschlossenes System" und "abgeschlossenes System"?
Ein offenes System ist ein System, das Energie und Materie mit seiner Umgebung austauschen kann. Ein geschlossenes System ist ein System, das nur Energie, aber keine Materie mit seiner Umgebung austauschen kann. Ein abgeschlossenes System ist ein System, das weder Energie noch Materie mit seiner Umgebung austauschen kann. **
-
Wie lässt sich der Durchsatz in einem Produktionsprozess maximieren? Welche Faktoren beeinflussen den Durchsatz in einem System?
Der Durchsatz in einem Produktionsprozess lässt sich maximieren, indem Engpässe identifiziert und beseitigt werden, Prozesse optimiert werden und die Produktionskapazität erhöht wird. Faktoren, die den Durchsatz beeinflussen, sind unter anderem die Effizienz der Maschinen, die Verfügbarkeit von Rohstoffen, die Geschwindigkeit der Prozesse und die Qualifikation der Mitarbeiter. Eine kontinuierliche Überwachung und Anpassung dieser Faktoren ist entscheidend, um den Durchsatz zu maximieren. **
Ähnliche Suchbegriffe für System
-
TI | titaniumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | grauWEICON TI verfügt über hohe Druckbeständigkeiten sowie sehr gute chemische Beständigkeiten. Es eignet sich insbesondere für Reparaturen von Pumpen, Ventilen, Verschleißplatten, Kugellagersitzen, Wellen und Propellern und zum Auskleiden von Pumpengehäusen und Gleitlagern. Das Epoxidharz-System kann im Maschinen- und Anlagenbau, im Apparatebau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 14 h +150 °C Aluminium sandgestrahlt: 3 N/mm2 Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 10.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,9 % Dichte der Mischung: 1,6 g/cm3 Dichte Harz: 1.6 g/cm3 Dichte Härter: 1.5 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,7·1013 Ω·m E-Modul (Zug)|DIN EN ISO 527-2: 6200-6800 MPa Edelstahl V2A sandgestrahlt: 3.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 16 Std. Füllstoff: Titan Haftfestigkeit|DIN EN ISO 4624: 5.0 MPa Härte (Shore D)|DIN ISO 7619: 83±3 IMPA-Code: 812945/46 ISSA-Code: 75.509.22/23 max. Schichtstärke|je Arbeitsgang: 10.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 9 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:33 Mischungsverhältnis nach Volumen: 100:35 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 7 Std. Schlagzähigkeit|DIN EN ISO 179-1/1eU: 1,7 kJ/m2 Schrumpf: 0,09 % Stahl 1.0338 sandgestrahlt: 5.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Tg nach Tempern (150 °C)|(DSC): +148 °C Topfzeit|bei 20 °C, 500 g Ansatz: 120 Min. Verbrauch|Schichtstärke 1,0 mm: 1.6 kg/m2 Viskosität der Mischung|bei +25 °C: 150.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2 (*nach Tempern): +150* °C Zugfestigkeit|DIN EN ISO 527-2: 53.0 MPa44,54 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
B | stahlgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | dunkelgrauDas Epoxidharz-System WEICON B eignet sich besonders für detaillierte Reproduktionen im Modell- und Formenbau, zur Herstellung von Werkzeugen, Schablonen, Lehren und Spannvorrichtungen, zum Ausfüllen von Lunkern und Mikroporositäten an Guss- und Stahlteilen sowie für allgemeine Reparaturarbeiten, bei denen eine stahlgefüllte Vergussmasse von Vorteil ist. Beim Wiederaufbau von schwer beschädigten Stahlbauteilen mit WEICON B entsteht an den Bauteilen kein Wärmeverzug und somit keine Störung des Metallgefüges, wie z. B. beim Auftragsschweißen. Es kann im Maschinenbau, im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 12 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 72.0 MPa Breite: 97.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 1,2 % Dichte der Mischung: 2,5 g/cm3 Dichte Harz: 2.9 g/cm3 Dichte Härter: 1.0 g/cm3 Druckfestigkeit|DIN EN ISO 604: 106.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 2,21·10^14 Ω·m E-Modul (Biege)|DIN EN ISO 178: 4700-4900 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4100-4600 MPa Edelstahl V2A sandgestrahlt: 22.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 24 Std. Füllstoff: Stahl Haftfestigkeit|DIN EN ISO 4624: 17.0 MPa Härte (Shore D)|DIN ISO 7619: 84 ± 3 IMPA-Code: 812905/06 ISSA-Code: 75.509.03/04 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 13 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 36 Mon. Mischungsverhältnis nach Gewicht: 100:10 Mischungsverhältnis nach Volumen: 100:29 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 9 Std. Schrumpf: 0,10 % Stahl 1.0338 sandgestrahlt: 20.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +57 °C Topfzeit|bei 20 °C, 500 g Ansatz: ~60 Min. Verbrauch|Schichtstärke 1,0 mm: 2,5 kg/m2 Viskosität der Mischung|bei +25 °C: 200.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +67 °C Wärmekapazität|DIN EN ISO 22007-4: 0.65 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.55 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 43.0 MPa26,16 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 200 g | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921/22 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa27,31 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
F | aluminiumgefülltes Epoxidharz-System für Reparatur und Formgebung | 0,5 kg | aluminium metallicWEICON F ist speziell für Anwendungen an Teilen aus Aluminium, dessen Legierungen, Magnesium und anderen Leichtmetallen geeignet. WEICON F kann für kostengünstige Reparaturen aller Art, zum Ausfüllen von Lunkerstellen an Leichtmetallguss und zur Rekonstruktion von Teilen verwendet werden. Das Epoxidharz-System kann im Werkzeugbau, im Modell- und Formenbau sowie in vielen weiteren Bereichen der Industrie zum Einsatz kommen. - ermittelt nach Aushärtung bei: 24 h RT + 4 h +60 °C Aluminium sandgestrahlt: 8 MPa Bauteiltemperatur: >3 °C über Taupunkt Biegefestigkeit|DIN EN ISO 178: 53.0 MPa Breite: 110.0 Bruchdehnung (Zug)|DIN EN ISO 527-2: 0,7 % Dichte der Mischung: 1,9 g/cm3 Dichte Harz: 2.1 g/cm3 Dichte Härter: 1.6 g/cm3 Druckfestigkeit|DIN EN ISO 604: 66.0 MPa Durchgangswiderstand|DIN EN 62631-3-1: 1,41 ·1012 Ω·m E-Modul (Biege)|DIN EN ISO 178: 5500-5600 MPa E-Modul (Zug)|DIN EN ISO 527-2: 4400 - 5000 MPa Edelstahl V2A sandgestrahlt: 15.0 MPa Empfohlene Hilfsmittel: Winkelschleifer Strahlanlage Wärmetasche Heiß- oder Heizlüfter Glättkelle, Spachtel PE-Folie 0,2 mm Gewebeband Pinsel Schaumstoffrolle Gummirolle Fusselfreie Tücher Endhärte|(100 % der Festigkeit): 36 Std. Füllstoff: Aluminium Haftfestigkeit|DIN EN ISO 4624: 14.0 MPa Härte (Shore D)|DIN ISO 7619: 85±3 IMPA-Code: 812921 ISSA-Code: 75.509.09/10 max. Schichtstärke|je Arbeitsgang: 30.0 mm Mechanisch belastbar nach|(80 % der Festigkeit): 12 Std. Mindestlagerfähigkeit|bei Raumtemperatur: 24 Mon. Mischungsverhältnis nach Gewicht: 100:20 Mischungsverhältnis nach Volumen: 100:20 relative Luftfeuchtigkeit: < 85 % Schichtfolgezeit|(35 % der Festigkeit): 5 Std. Schrumpf: 0,12 % Stahl 1.0338 sandgestrahlt: 15.0 MPa Tg nach Aushärtung bei RT|(DSC): ~ +52 °C Topfzeit|bei 20 °C, 500 g Ansatz: 15 Min. Verbrauch|Schichtstärke 1,0 mm: 1,9 kg/m2 Viskosität der Mischung|bei +25 °C: 880.000 mPa·s Wärmeformbeständigkeit|DIN EN ISO 75-2: +51 °C Wärmekapazität|DIN EN ISO 22007-4: 1.02 J/(g·K) Wärmeleitfähigkeit|DIN EN ISO 22007-4: 0.8 W/m·K Zugfestigkeit|DIN EN ISO 527-2: 31.0 MPa42,40 €*Versand: 5,35 €Sichere Weiterleitung zum Anbieter
-
Wie können Netzwerkdrucker effektiv in ein bestehendes IT-System integriert werden, um die Effizienz und Flexibilität im Büroalltag zu steigern?
Netzwerkdrucker können effektiv in ein bestehendes IT-System integriert werden, indem sie über das Netzwerk verbunden werden und die erforderlichen Treiber installiert werden. Dadurch können alle Mitarbeiter im Büro von ihren eigenen Geräten aus drucken, was die Effizienz steigert. Zudem können Funktionen wie Cloud-Printing und mobile Druckoptionen die Flexibilität im Büroalltag erhöhen. **
-
Wie kann ein Baukasten-System die Effizienz in der Softwareentwicklung verbessern und gleichzeitig die Flexibilität und Skalierbarkeit des Endprodukts gewährleisten?
Ein Baukasten-System ermöglicht es Entwicklern, vorgefertigte Module und Komponenten zu verwenden, um wiederkehrende Aufgaben zu automatisieren und den Entwicklungsprozess zu beschleunigen. Durch die Verwendung von standardisierten Bausteinen kann die Effizienz gesteigert werden, da Entwickler nicht jedes Mal von Grund auf neu beginnen müssen. Gleichzeitig ermöglicht ein Baukasten-System eine hohe Flexibilität, da Entwickler die vorgefertigten Module anpassen und kombinieren können, um maßgeschneiderte Lösungen zu erstellen. Dies ermöglicht es, auf individuelle Anforderungen und Änderungen schnell zu reagieren, ohne das gesamte System neu entwickeln zu müssen. Die Skalierbarkeit des Endprodukts wird durch die Verwendung eines Baukasten-Systems **
-
Kann ich vom 3x10-System zum 5x5-System wechseln und dann wieder zum 3x10-System wechseln, um mich im 3x10-System zu steigern?
Ja, du kannst vom 3x10-System zum 5x5-System wechseln und dann wieder zum 3x10-System zurückkehren, um dich im 3x10-System zu steigern. Der Wechsel zwischen verschiedenen Trainingsmethoden kann dazu beitragen, neue Reize zu setzen und Plateaus zu überwinden. Stelle sicher, dass du dich an die richtige Form und Technik hältst und deinen Fortschritt überwachst, um sicherzustellen, dass du dich kontinuierlich steigerst. **
-
Was ist besser: Pulver-Gel-System oder Flüssig-Gel-System?
Es gibt keine eindeutige Antwort darauf, welches System besser ist, da es von verschiedenen Faktoren abhängt. Das Pulver-Gel-System ist in der Regel einfacher in der Anwendung und erfordert weniger Vorbereitung, während das Flüssig-Gel-System möglicherweise eine längere Haltbarkeit und eine bessere Haftung bietet. Letztendlich hängt die Wahl vom persönlichen Geschmack und den individuellen Bedürfnissen ab. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.